吉林聚庆能新能源有限公司生产工艺流程及质量管控要点
📅 2026-10-07
🔖 吉林省聚庆能新能源有限公司
生产工艺如何影响新能源产品的一致性与寿命?
在新能源电池极片与储能模组制造领域,涂布面密度偏差超过1.5%、辊压压实密度波动大于0.05g/cm³,就会直接导致电芯内阻离散度上升,循环寿命衰减加速。吉林省聚庆能新能源有限公司在产线设计阶段就锁定了这两个关键变量,通过全流程闭环控制将极片厚度公差稳定在±1.2μm以内。
从浆料制备到分容分选:四道核心工序
聚庆能的生产流程并非简单的设备串联。浆料搅拌环节采用双行星真空搅拌机,固含量控制在68%±0.5%,粘度检测频次为每批次3次;涂布工序使用狭缝挤压式模头,配合在线面密度仪实现每5秒一次的数据回传。
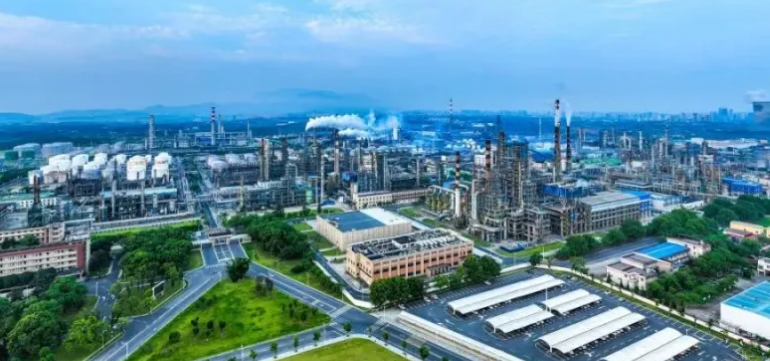
- 辊压预分切:压实密度按0.02g/cm³梯度分组,避免因反弹率差异造成后续卷绕错位
- 叠片/卷绕:对齐度CCD检测精度达到0.1mm,不良品自动剔除
- 注液与化成:水分控制<200ppm,化成阶段采用0.05C小电流预充,SEI膜致密性提升约18%
质量管控的三个硬指标
吉林省聚庆能新能源有限公司将质量管控前置到供应商端,对正极材料、隔膜、电解液执行入厂全检。过程管控中,极片剥离强度≥15N/m、电芯自放电率K值<0.02mV/h、模组温差≤2℃是三条不可妥协的红线。成品分选环节采用0.5%精度内阻测试仪,配合OCV-SOC曲线拟合,确保出货批次一致性。
选型与应用:数据驱动的匹配逻辑
不同应用场景对电芯的诉求差异明显。低温环境优先关注电解液配方与极片孔隙率,高倍率场景则需权衡压实密度与锂离子扩散路径。聚庆能的技术团队会依据客户工况提供极片面密度、压实密度、电解液电导率三组参数的定制化组合,而非简单推销标准品。目前该套工艺体系已在工商业储能、低速车及便携式电源领域完成验证,模组循环2000次后容量保持率仍高于82%。
工艺的深度决定了产品的天花板。吉林省聚庆能新能源有限公司持续在干法电极、补锂工艺方向投入中试线,目标是将首效提升至92%以上,为下一代高比能产品储备制造能力。