吉林聚庆能新能源生产工艺流程及质量管控要点解析
📅 2026-09-24
🔖 吉林省聚庆能新能源有限公司
在新能源电池极片制造领域,工艺稳定性直接决定电芯的一致性与安全性。吉林省聚庆能新能源有限公司立足东北老工业基地,针对高寒环境下的生产特性,建立了一套从匀浆到分容的闭环管控体系。本文从技术视角拆解其关键工序与质控逻辑。
一、核心工艺流程拆解
聚庆能新能源的产线以“湿法匀浆—涂布—辊压—分切—装配”为主线,其中涂布与辊压环节的工艺窗口控制尤为关键。
- 匀浆阶段:采用双行星搅拌,固含量控制在68%±1%,真空度≤-90kPa,搅拌时间依浆料粘度动态调整。
- 涂布工序:涂布速度设定在25m/min,烘箱温度梯度为85℃/105℃/95℃,面密度偏差控制在±1.5%以内。
- 辊压与分切:压实密度依据不同型号在2.3~2.6g/cm³间切换,分切毛刺≤8μm。
二、质量管控的四个关键点
吉林省聚庆能新能源有限公司在质控端设置了在线检测与离线抽检双轨机制。在线环节,CCD视觉系统实时捕捉极片表面缺陷,剔除精度达0.1mm²;离线环节则每两小时抽检极片剥离强度与电阻率。
- 来料水分控制:正负极材料入厂水分要求≤300ppm,注液前电芯水分≤200ppm。
- 环境露点管理:装配车间露点稳定在-40℃以下,防止电解液吸收水分导致HF生成。
- 化成分容策略:采用阶梯式充电,0.1C恒流至3.8V后转0.2C,截止电压精度±5mV。
三、常见工艺异常与应对
涂布过程中若出现面密度波动超差,通常优先排查浆料粘度回升与模头间隙堵塞。辊压工序的常见问题是极片延伸率不均,需复核辊缝平行度与张力匹配。对于分切毛刺超标,则要检查刀具磨损周期——聚庆能新能源将分切刀寿命设定为80万米强制更换,避免毛刺刺穿隔膜引发微短路。
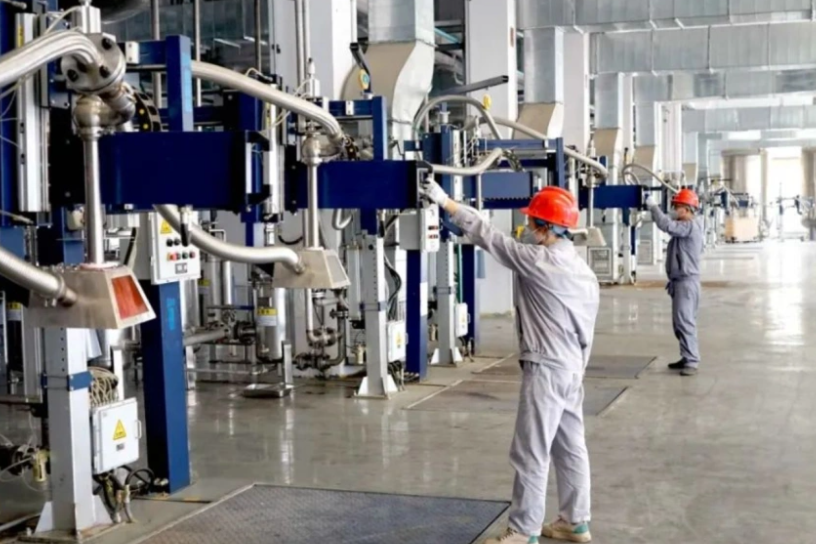
从实际运行数据看,吉林省聚庆能新能源有限公司通过上述工艺参数与质控节点的固化,极片良品率可稳定在98.5%以上,电芯自放电率K值控制在0.02mV/h以内。工艺无捷径,把每个参数窗口守住了,质量自然水到渠成。